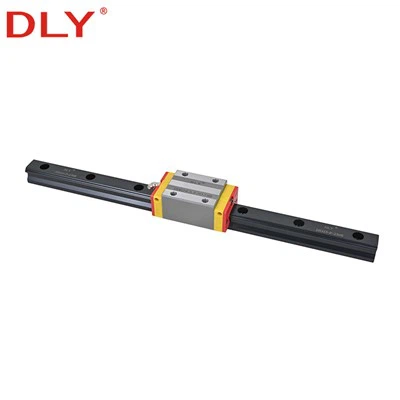
En linjär styrskena som är längre än maskinbasen kan vanligtvis kortas, men att skära en härdad precisionsskena är inte detsamma som att skära vanligt mjukt stål.
Skenan innehåller noggrant avslutade löpbanor och härdade ytor som måste förbli raka, rena och fria från värmeskador, grader och skärpartiklar. Monteringshålets stigning och avståndet från det sista hålet till den nya rälsänden måste också kontrolleras innan material tas bort.
Av dessa skäl bör en linjär styrskena helst kapas till önskad längd av tillverkaren eller en maskinverkstad med lämplig skär-, kläm- och efterbearbetningsutrustning.
Kort svar:Ja, många härdade linjära styrskenor kan förkortas. Du bör dock inte börja skära förrän skenserien, material, hårdhet, erforderlig längd, monterings-hålstigning och tillåtet ändavstånd har bekräftats. Felaktig skärning kan skada löpbanorna, deformera skenan eller lämna de sista monteringshålen utan tillräckligt stöd.
Kan en härdad linjär styrskena kapas?
Profilerade linjära styrskenor levereras vanligtvis i standard- eller speciallängder. Tillverkare tillverkar normalt längre rälssektioner och kapar dem enligt modell, maskinslag och installationsritning.
Att skära skenan skadar inte automatiskt dess noggrannhet. Om skenan stöds på rätt sätt, kapas utan överdriven värme eller mekanisk påfrestning och efterbehandlas korrekt, kan de återstående löpbanorna fortsätta att ge exakt linjär styrning.
Problemet är inte bara om stålet kan separeras. Den verkliga frågan är om skenan kan förkortas utan att påverka:
- Raceway yta skick
- Räls rakhet
- Monterings-hålsarrangemang
- Ändstöd och klämstyrka
- Blockering och tätningsskydd
- Korrosionsbeständighet för den nya snittytan
- Renlighet inuti styrblocket
En skena kan fortfarande se acceptabel ut efter ett grovt snitt samtidigt som den innehåller grader, nötande partiklar eller lokala värmeskador som senare påverkar blocket.
Bekräfta först vilken typ av räls du har
Termen "linjär skena" beskriver flera olika produkter. De är inte gjorda av samma material och bör inte skäras med samma metod.
| Typ av järnväg | Typisk struktur | Skärning hänsyn |
|---|---|---|
| Profilerad kulledarskena | Härdat stål med precisions-slipade kullopp | Kräver kontrollerad skärning, skydd för löpbanor och noggrann gradning |
| Profilerad rullstyrskena | Hög-styv härdad skena med rullbanor | Precision och ytskydd är särskilt viktigt |
| Miniatyr linjär styrskena | Liten skena i härdat eller rostfritt-stål | Det lilla-tvärsnittet kan vara lättare att böja eller förvränga under fastspänning |
| Understödd rundskena | Rund axel monterad på ett aluminiumstöd | Både axeln och stödstrukturen måste kapas och avslutas korrekt |
| Aluminiumguide eller V-slotprofil | Extruderad aluminiumprofil | Vanligtvis lättare att skära men inte likvärdig med en härdad profilerad styrbana |
Råd för skärning av en aluminiumprofil ska inte appliceras direkt på en härdad kula eller rullstyrskena. Innan du väljer en skärprocess, identifiera skenserie, material och hårdhet.
Varför det är svårt att skära en härdad skena
En profilerad linjär styrskena är tillverkad för att stödja rullande kontakt mellan skenan och styrblocket. Dess löpbanor är härdade och ytbehandlade till en mycket högre standard än en vanlig stålstång.
DLY-profilerade linjära styrskenor tillverkas vanligtvis av härdat lager- eller medium- kolstål enligt den valda serien, med räls ythårdhet som vanligtvis kontrolleras kring HRC 58–62. Den slutliga specifikationen bör bekräftas enligt den faktiska modellen och beställningen.
Denna hårdhet förbättrar slitstyrkan och livslängden, men det betyder också att olämpliga skärverktyg kan slitas snabbt, överhetta skenan eller ge en grov och flisad ändyta.
Värm nära snittet
Ett okontrollerat slipande snitt kan generera betydande lokaliserad värme. För hög temperatur kan missfärga skenan, skada närliggande skyddsolja och potentiellt påverka yttillståndet nära snittet.
Värme kan också orsaka tillfällig expansion under skärning. Om skenan spänns fast när den är varm, kan restspänningar eller lokal förvrängning kvarstå efter att den svalnat.
Mekanisk klämkraft
En smal skena kan böjas eller vridas om den spänns ojämnt. Miniatyrskenor är särskilt känsliga eftersom deras- tvärsnitt är litet.
Skenan bör stödjas nära skärområdet utan att placera klämmor direkt mot precisionsbanorna.
Skär partiklar
Slipande damm och metallpartiklar kan komma in i blocket genom dess tätningar. Väl inne kan dessa partiklar cirkulera med kulorna eller rullarna och repa löpbanorna.
Det räcker inte att ta bort synliga partiklar från rälsytan om föroreningar redan har kommit in i styrblocket.
Skär inte innan du kontrollerar monterings-hålets layout
Den slutliga skenlängden kan inte beaktas separat från monterings-hålets stigning och ändavstånd.
En typisk skena använder lika stora monteringshål genom större delen av sin längd. De två avstånden från det första och sista monteringshålets-centrum till skenändarna kan vara lika eller olika, beroende på den beställda längden och tillverkarens ritning.
Grundförhållandet är:
L = E1 + (n − 1)P + E2
L=total skenlängd, P=monterings-hålstigning, n=antal monteringshål och E1/E2= slutsträckor.
Denna formel hjälper till att avgöra om det föreslagna snittet kommer att lämna ett lämpligt hålarrangemang. De tillåtna minsta och största ändavstånden måste dock fortfarande tas från ritningen eller katalogen för den aktuella rälsserien.
Det bör inte antas att varje skena i storlek 15, 20 eller 25 använder samma stigning. Hålavståndet kan skilja sig åt mellan storlekar, serier och tillverkare.
Exempel: 760 mm skena med 60 mm håldelning
Anta att en skena krävs med en total längd av 760 mm och att dess bekräftade standardmonterings-hålstigning är 60 mm.
Om skenan innehåller 13 monteringshål finns det 12 mellanrum mellan hålen:
12 × 60 mm=720 mm
760 mm − 720 mm=40 mm
Om de delas lika: E1 = E2= 20 mm
Detta arrangemang är endast giltigt om 20 mm tillåts för just den skenan. Om katalogen anger olika tillåtna änddimensioner måste hålmängd, ändavstånd eller total skenlängd ändras.
Vad händer om den nya änden är för nära ett monteringshål?
Kapning för nära ett monteringshål kan lämna otillräckligt material runt försänkningen eller den gängade delen. Den nya rälsänden kan då ha lägre klämstabilitet eller bli lättare att skada vid åtdragning.
Att skära igenom en del av ett försänkt hål är särskilt oönskat. Det skapar en tunn och oregelbunden kant som är svår att grada och kanske inte stöder monteringsbulten korrekt.
Det motsatta problemet kan också uppstå. Om det sista monteringshålet är för långt från den nya rälsänden kan en lång ostödd sektion finnas kvar. Detta kan minska den lokala stabiliteten, särskilt nära slutet av en tungt belastad eller hög-precisionsstyrbana.
Tillverkarna specificerar därför rekommenderade standardlängder, hålavstånd och ändmått snarare än att behandla varje godtyckligt skärläge som likvärdigt.
Vilka verktyg kan användas för att skära en härdad linjär styrskena?
Lämplig maskin beror på skenhårdhet,-tvärsnitt, önskad skärkvalitet och tillgänglig efterbehandlingsutrustning. Det finns inget enskilt skärverktyg som är lämpligt för varje linjär styrserie.
| Skärmetod | Möjlig användning | Huvudrisk eller begränsning |
|---|---|---|
| Precisionsslipande-avskärningsmaskin | Vanlig metod för härdat stål vid korrekt kontroll | Värme, nötande föroreningar och ojämna kanter måste kontrolleras |
| Tråd EDM | Noggrann skärning med låg mekanisk skärkraft | Långsammare och dyrare; rengöring och korrosionsskydd krävs fortfarande |
| Hårdmetall eller kall-sågsystem klassat för härdat material | Kan vara lämpligt när maskinen och bladet matchar skenhårdheten | Felaktiga verktyg kan flisa, slitas snabbt eller utöva överdriven kraft |
| Handhållen vinkelslip | Kan fysiskt separera vissa skenor | Svårt att kontrollera rakhet, värme, partiklar och skydd mot löpbanor; rekommenderas inte för precisionsarbete |
| Vanlig bågfil | Generellt olämplig för härdade profilerade styrskenor | Bladslitage, dålig skärkvalitet och överdriven manuell kraft |
Ett verktyg som kan skära igenom skenan betyder inte att det producerar en acceptabel precisionskomponent. Rätthet, värmekontroll, klämning, borttagning av grader och renhet är lika viktiga.
Bör styrblocket tas bort innan skärning?
Styrblocket bör inte förbli nära skärområdet. Skärskräp kan komma in genom ändtätningarna och värme kan skada tätningar, fett och plastcirkulationskomponenter.
Om blocket måste tas bort från skenan ska det föras över på rätt plastinsättningsskena eller blindskena. Att skjuta ett block direkt ut i luften kan tillåta bollar att flytta sig ur position eller falla från cirkulationssystemet.
Vissa block innehåller kul{0}}hållande strukturer, men detta bör inte behandlas som tillstånd att hantera blocket slarvigt. Håll blocket rent, korrekt orienterat och skyddat tills det återinstalleras.
Om blocket inte kan avlägsnas på ett säkert sätt, ska skärarbetet utföras av leverantören av ledningsbanan eller ett erfaret serviceföretag.
Hur man skyddar skenan under kapning
Målet är att skydda precisionsytorna samtidigt som man håller skenan tillräckligt säkert för att förhindra vibrationer och rörelser.
Före kapning bör operatören:
- Bekräfta hela skenmodellen, materialet och hårdheten.
- Beräkna den slutliga hålmängden, hålstigning och slutavstånd.
- Markera skärpositionen utan att repa löpbanorna.
- Ta bort eller isolera styrblocken på ett säkert sätt.
- Skydda löpbanor och monteringsytor från klämmor, spån och nötande damm.
- Stöd båda sidor av snittet så att skenan inte böjs eller tappar när separeringen är klar.
- Använd utrustning och verktyg som är lämpliga för rälsens hårdhet och-tvärsnitt.
Klämtrycket ska verka genom skyddade, icke-kritiska ytor där det är möjligt. Skenan ska inte vridas för att tvinga in den i en fixtur.
Skärningen är inte klar förrän den nya änden är behandlad
En nyligen separerad skena har normalt vassa kanter och kan innehålla små grader. Dessa måste tas bort utan att slipa eller polera de funktionella löpbanorna.
Den färdiga änden ska tillåta styrblocket eller införingsskenan att komma in utan att skära av ändtätningarna. Däremot får löpbanans profil inte omformas manuellt i ett försök att få blocket att passa.
Efter gradning ska skenan rengöras noggrant. Skärvätska, slipdamm och metallpartiklar måste avlägsnas från monteringshålen, urtagen och löpbanorna.
Den nyligen exponerade ändytan bör då få lämpligt korrosionsskydd. Skärning tar bort den ursprungliga skyddsoljan eller ytbehandlingen från den ytan, vilket gör den mer känslig för rost under lagring, frakt och service.
Minskar skärning skenans lastkapacitet?
Ett korrekt utfört ändsnitt ändrar normalt inte katalogbelastningen för styrblocket eller den intakta löpbanan.
Det installerade systemet kan dock bli mindre stabilt om skärningen lämnar ett olämpligt monterings-hålsarrangemang, otillräckligt ändstöd eller en skadad rälsektion.
Till exempel kan ett tungt belastat block som arbetar nära en ostödd rälsände sätta högre belastning på det slutliga monteringsområdet. Dåligt placerade monteringshål kan också tillåta att skenan rör sig eller lyfts under momentbelastning.
Därför bör lastkapaciteten inte enbart utvärderas utifrån den återstående rälslängden. Blockets position, monteringsbultar, maskin-basstöd och avstånd från arbetsområdet till den nya rälsänden måste alla beaktas.
Påverkar skärning den linjära guidenoggrannheten?
En professionell skärning i rälsänden ändrar inte nödvändigtvis körnoggrannheten för de återstående löpbanorna.
Noggrannheten kan ändå påverkas indirekt om skenan böjs genom fastklämning, överhettad, tappad, repad eller installerad med en olämplig hållayout.
Vägledningar med högre-noggrannhet kräver större försiktighet. P-, SP- och UP-räls, matchade multi-rälssatser och precisionsrullstyrningar ska helst returneras till leverantören eller bearbetas enligt tillverkarens instruktioner.
Om två parallella skenor måste kortas, bör deras slutliga längder, hålpositioner, referensorientering och installationsarrangemang kontrolleras som ett par.
När bör du inte kapa räls själv?
Självklippning rekommenderas inte när kostnaden för ett fel är större än kostnaden för att beställa en korrekt förberedd ersättningsskena.
Be tillverkaren eller en kvalificerad maskinverkstad att utföra arbetet när:
- Skenan har en hög precisionsgrad.
- Skenan tillhör en matchad eller icke-utbytbar styrbana.
- Styrbanan använder sammanfogade och fabriksmarkerade-rälssektioner.
- Skenan är en rulltyp med hög-styvhet.
- Det nya snittet skulle vara nära eller passera genom ett monteringshål.
- Minsta och maximala slutavstånd kan inte bekräftas.
- Lämplig kläm-, kyl-, skär- och rengöringsutrustning är inte tillgänglig.
- Maskinen har strikta krav på rakhet, parallellitet eller positionering.
- De befintliga styrblocken kan inte tas bort eller skyddas säkert.
Hur man inspekterar skenan efter kapning
Skenan bör inspekteras innan den återförs till maskinen.
Börja med en visuell inspektion under bra belysning. Kontrollera den nya änden för grader, spån, sprickor, missfärgning och partiella monteringshål. Inspektera löpbanorna nära snittet för repor eller inbäddade partiklar.
Placera sedan skenan på en lämplig referensyta och kontrollera om den är tydlig böjning eller vridning. Precisionstillämpningar kan kräva en mer formell rakhet eller löpande-parallellisminspektion.
Sätt tillbaka rätt styrblock med hjälp av en införingsskena vid behov. Flytta blocket långsamt genom hela det användbara slaget. Motståndet bör förbli jämnt och konsekvent.
Stoppa inspektionen om blocket blir tätt, producerar skrapljud eller hakar nära den nya rälsänden. Tvinga den inte genom det drabbade området.
| Besiktningsobjekt | Acceptabelt skick | Varningsskylt |
|---|---|---|
| Klippt ansikte | Rent, fyrkantigt och ordentligt avslutat | Kraftig missfärgning, sprickor eller oregelbundet brott |
| Rälskanter | Inga skarpa grader som påverkar hanteringen eller blockering | Upphöjda kanter av metall eller avslitsade löpbanor |
| Monteringshål | Kompletta hål med tillåtet ändavstånd | Delvis skuren försänkning eller otillräckligt kantmaterial |
| Renlighet | Inga synliga spån, slipdamm eller skärvätskerester- | Partiklar runt löpbanor, hål eller tätningar |
| Block rörelse | Smidig och konsekvent genom det användbara slaget | Skrapning, plötsligt motstånd eller fånga mot slutet |
Är det bättre att beställa en fabrik-Cut Rail?
I de flesta industriprojekt är det säkrare och effektivare att beställa rätt längd än att modifiera skenan efter leverans.
Fabriksskärning gör att leverantören kan kontrollera den totala längden tillsammans med monterings-hålstigningen, ändavstånd, blockkvantitet, noggrannhetsgrad och förpackningskrav.
Det undviker också att förorena styrblocken eller skada skenan vid sekundär bearbetning på kundens verkstad.
Innan du beställer, tillhandahåll:
- Komplett skena och blockmodell
- Erforderlig total skenlängd
- Erforderligt maskinslag
- Monterings-hålstigning och föredragna ändavstånd
- Blocktyp och kvantitet
- Noggrannhet och förspänningskrav
- Enkelt-skena eller parat-skenarrangemang
- Installationsritning eller maskin-bashållayout
Om du fortfarande bestämmer rätt skenlängd, se DLY-guiden tillval av linjär styrskenas längd och effektiv slaglängd.
Slutlig rekommendation
En härdad linjär styrskena kan ofta förkortas, men skärning bör behandlas som precisionskomponentbearbetning snarare än vanligt metallarbete.
Innan du skär, bekräfta skenmodell, hårdhet, slutlig längd, monterings-hålstigning och tillåtna ändavstånd. Under bearbetningen, skydda löpbanorna och styrblocken från värme, klämskador och skärskräp.
Efter kapning, slutför arbetet med noggrann gradning, rengöring, korrosionsskydd och rörelsekontroll. En skena som bara har separerats men inte är ordentligt färdig är inte klar för montering.
För CNC-maskiner, parade skenor, hög-precisionsstyrbanor och rullstyrbanor är beställning av en fabriks-skuren skena normalt det mer pålitliga alternativet.
DLY kan leverera standard och anpassad-klippninglinjära styrskenor och matchade styrblockenligt önskad modell, längd, hålstigning, ändavstånd, noggrannhetsgrad och maskinritning.
Behöver du en anpassad-linjär styrskena?
Skicka skenmodell, önskad längd, blockantal och installationsritning till DLY för längd och monterings-bekräftelse.
E-post:export@dlybearing.com